工業設備外殼的作用遠不止於覆蓋內部組件。它們可以保護電氣系統、機械組件和敏感儀器免受灰塵、意外接觸和環境暴露的影響。它們的尺寸也會影響安裝、通風、電纜佈線、維護通道以及整個機器的組裝方式。對於設備製造商來說,正確處理這些細節需要設計和製造之間的仔細協調。
客製化外殼可能涉及平板、安裝支架、彎曲法蘭、焊接接頭、緊固件孔和成品外表面。每個功能都必須與其他功能配合使用,這使得製造順序成為專案的重要組成部分。雷射切割提供了一種靈活的方法來生產初始鈑金型材,而後續的成型、連接和精加工操作則將這些型材轉變為功能組件。
對於 OEM 項目,與可以協調這些操作的製造合作夥伴合作有助於減少不必要的交接,並更容易在設計問題影響生產之前解決它們。
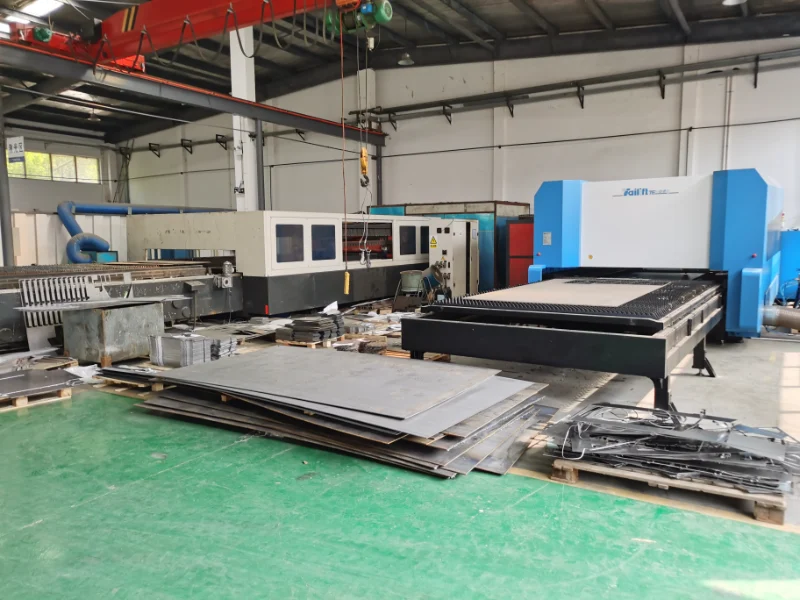
設備外殼根據其預期應用而有很大差異。工業控制櫃可能需要精確定位的安裝孔和開口,用於開關、顯示器和電纜密封套。壓縮機外殼可能需要結構面板、維修開口以及適應振動和日常維護的功能。新能源設備外殼可能對零件定位、保護和組裝通道有特定要求。
這些差異會影響材料選擇、板材厚度、切割幾何形狀、彎曲餘裕和連接方法。適用於簡單保護蓋的設計可能不適用於承重外殼或包含緊密排列的電氣元件的機櫃。
因此,製造商應將外殼作為一個完整的結構進行評估,而不是將每個面板視為獨立的部分。孔位置必須與安裝組件對齊,邊緣必須正確接合,彎曲部分必須提供預期的間隙。如果不及早考慮這些關係,組裝過程中可能需要進行調整。
合華機械科技(崑山)有限公司的客製化鈑金加工支援工業機械、汽車零件、軌道運輸、航空航太、風電、核電、半導體設備和新能源設備等領域的應用。審查預期的應用和組裝要求有助於為每個項目建立適當的製造路線。
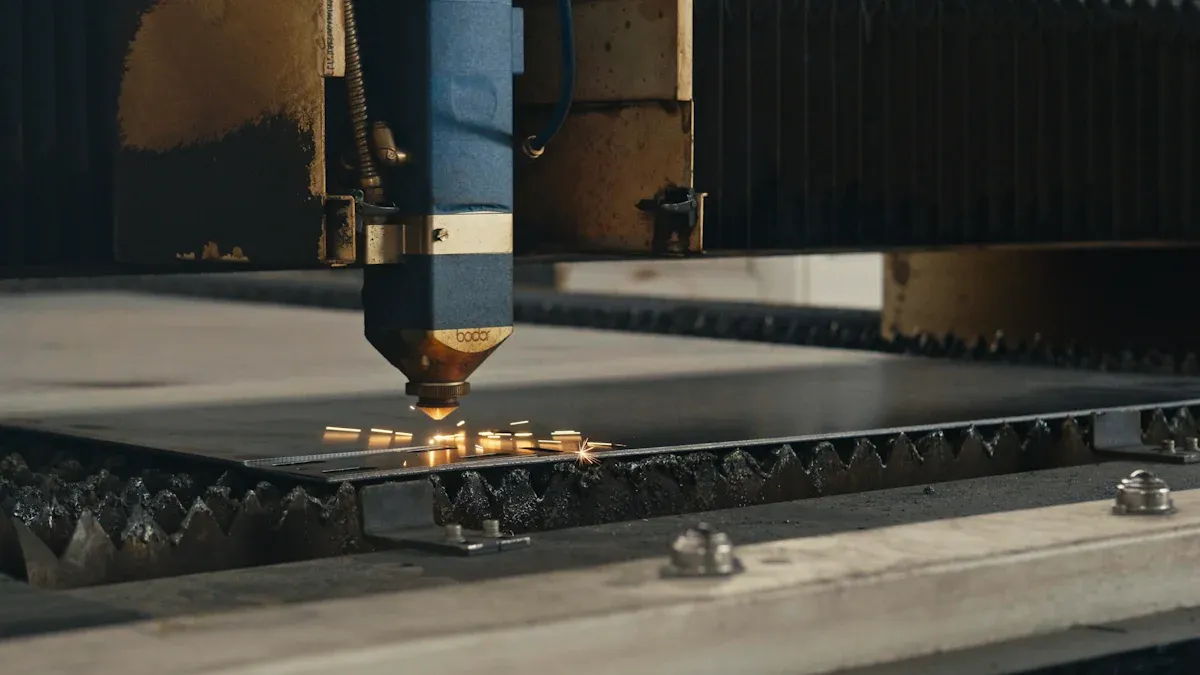
許多外殼專案的第一個主要階段是將金屬板切割成所需的型材。雷射切割非常適合直接根據工程圖生產外部輪廓、安裝孔、槽、檢修口和其他詳細特徵。
與需要針對每個型材使用專用工具的製程相比,雷射切割在設計變更或專案包含多個客製化組件時提供了靈活性。它還可以適應使用更簡單的切割方法難以有效生產的複雜形狀。
然而,合適的切割過程始於合適的設計。工程師應考慮板材厚度和特徵尺寸之間的關係、孔之間的間距、窄槽的尺寸以及開口和折彎線之間的距離。緊密間隔的特徵或狹窄的部分可能需要額外的檢查,以避免損害成品零件。
材料的選擇也會影響切割計劃。合華加工的板材包括SPCC冷軋鋼、SGCC和SECC鍍鋅鋼、304和316不銹鋼以及鋁。規定的加工厚度範圍為 0.5 毫米至 12 毫米,允許在其鈑金製造能力範圍內滿足不同的材料和結構要求。
對於外殼面板,目標不僅僅是再現二維輪廓。切割零件還必須提供用於彎曲、緊固、焊接和最終組裝的正確介面。
材料選擇應反映設備的工作條件、結構要求和外觀期望。
冷軋鋼是許多工業機櫃和防護外殼的實用選擇。其對特定應用的適用性取決於所需的強度、板材厚度和腐蝕防護。如果外殼暴露在潮濕或其他腐蝕條件下,鍍鋅鋼或不銹鋼可能更合適。
304 和 316 等不鏽鋼牌號用於耐腐蝕性和耐用性很重要的地方。具體牌號應根據環境和適用項目要求來選擇,而不是假設所有不銹鋼的性能都相同。
當優先考慮減輕部件重量時,鋁板非常有用。它可用於輕質蓋板、面板、支架和其他設備結構,只要其機械性能滿足應用需求。
材料的選擇也會影響後續的操作。不同的材料需要適當的切割參數、彎曲餘裕、焊接程序和精加工方法。適用於一種材料的表面處理可能不適用於另一種材料。
在專案規劃期間,買方應在圖面上指定材料等級和厚度,以及對耐腐蝕性、表面外觀或可追溯性的任何要求。這為製造團隊審查設計和選擇相容流程提供了明確的基礎。
一旦型材被切割,數控彎曲將平板形成外殼所需的三維形狀。側壁、安裝法蘭、加強邊緣和回彎可以提供結構支撐並建立組裝所需的介面。
彎曲精度取決於幾個因素,包括材料特性、板材厚度、彎曲半徑、工具和圖紙上指定的角度。彎曲力消除後,回彈會導致材料部分恢復其原始形狀。如果不考慮這種影響,最終的角度或總體尺寸可能與預期的幾何形狀不同。
設計人員還應檢查彎曲、孔和相鄰特徵之間是否有潛在幹擾。距離彎曲太近的孔可能會在成型過程中變形,而設計不當的凸緣可能會阻礙緊固件或阻止面板與其配合部件配合。
因此,雷射切割和折彎應該一起規劃。每個切割特徵的位置必須考慮後續的成型操作,並且應根據外殼的組裝要求檢查完成的幾何形狀。
除了提供切割之外,合華還提供數控折彎和相關的鈑金成型服務。其規定的數控折彎尺寸公差為±0.05至±0.1毫米,折彎角度公差為±0.5°,取決於適用的零件和加工條件。這些數據為專案討論提供了技術參考,而實際需求則需要透過審圖確定。
成型後,外殼面板和支撐部件根據產品設計連接。適當的方法可能包括鉚接、自鉚緊固件、鉚螺母、TIG 焊接、MIG 焊接或機械緊固。
選擇取決於機櫃的結構、存取要求、可維護性、外觀和預期操作條件。可拆卸的蓋子可能需要螺紋連接點,而永久連接的結構外殼可能需要焊接或加固連接。
裝配計畫應考慮組件的安裝順序。在關閉外殼之前,可能需要安裝內部支架、安裝板和加固件。如果在此過程中過早限制進入,工人可能會發現很難一致地定位緊固件或完成焊接。
焊接也會引起與熱相關的變形。對於尺寸要求嚴格的組件,在生產前應考慮夾具設計、焊接順序和檢查點。連接後可能需要測量關鍵介面,而不是僅依賴單一切割面板的尺寸。
整合製造使得協調這些操作變得更加容易,因為切割、成型和連接要求可以作為同一組件的一部分進行審查。當原型結果顯示安裝或存取問題時,它還提供了更清晰的解決設計變更的途徑。
表面處理影響設備外殼的外觀和性能。根據材料和應用,選項可能包括粉末塗層、液體塗漆、刷塗、拋光、陽極氧化、鍍鋅、鈍化或其他合適的處理。
應根據使用環境和所需外觀來選擇飾面。室外外殼可能需要額外的腐蝕保護,而暴露的面板可能需要一致的顏色、紋理或拉絲紋理方向。用於陽極氧化的鋁部件需要相容的材料和表面處理過程。
在精加工之前,應檢查切割邊緣和成型表面是否有毛邊、刮痕、變形和其他可能影響最終結果的缺陷。塗層前也可能需要進行尺寸檢查,特別是在孔、緊固件介面或緊密配合部件在處理後必須保持功能的情況下。
最終檢查應驗證組裝的外殼是否符合核准的圖紙和品質要求。典型的檢查包括整體尺寸、安裝孔位置、彎曲幾何形狀、接頭狀況、表面外觀和組裝配合。對於有特定文件要求的項目,尺寸報告和外觀檢查記錄可以支援客戶驗收。
合華遵循ISO 9001認證的品質管理體系,也擁有IATF 16949汽車品質系統認證和軌道車輛和零件焊接的EN 15085認證。其品質流程包括首件檢驗、過程中檢查和關鍵特徵的尺寸檢驗。當應用程式需要時,可以討論額外的測試。
在將定制外殼投入全面生產之前構建原型有助於確認設計是否按預期工作。工程師可以檢查面板之間的配合,驗證安裝點,評估安裝和維護的通道,並識別組件之間的潛在幹擾。
當發現問題時,可以在同一問題影響更大的批次之前修改圖紙。原型評估還可以幫助確定所選材料、彎曲幾何形狀、連接方法和表面光潔度是否適合預期應用。
禾華支持從原型開發、小批量試製到大量生產的專案。公司擁有17,800多平方公尺的製造工廠,擁有員工160多名。其技術團隊支援圖紙審查和製造協調,而其生產管理系統則協助協調專案、採購、庫存和生產資訊。
對於初步技術審查,買家應提供最新的 2D 圖紙以及 STEP 或 IGES 等格式的 3D CAD 檔案(如果有)。提交的材料應確定材料、厚度、關鍵尺寸、表面光潔度、連接要求和預期生產數量。如果外殼必須適合現有設備,參考尺寸和配合組件資訊也很有用。
這些詳細資訊使製造團隊能夠評估建議的設計,識別潛在的生產問題,並在工作開始之前確定適當的製程順序。
成功的設備外殼不僅取決於其切割面板的品質。材料選擇、型材精度、彎曲、連接、精加工和最終檢查必須協同工作,才能生產適合設備並執行其預期功能的組件。
透過將這些階段規劃為一個協調的流程,OEM 製造商可以更早解決設計風險,提高組裝一致性,並為重複訂單建立更明確的品質要求。雷射切割提供了起始幾何形狀,而後續的製造作業則決定了各個零件成為完整外殼的程度。
合華機械科技(崑山)有限公司為客製化設備機櫃、機箱、防護罩、支架和其他工業金屬零件提供整合鈑金製造。該公司擁有涵蓋切割、成型、連接、精加工和檢測的能力,為客戶提供從初始設計審查到原型驗證和批量製造的支援。
對於您的下一個機櫃項目,請儘早準備工程圖和材料規格,確定對組裝至關重要的尺寸,並在生產前檢查完整的製造順序。這種方法有助於確保成品外殼符合其安裝設備的設計要求和實際需求。

 zh
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian



 信息